基于模块化PLC的工业控制系统与工控电脑产品 架构、优势与选型指南
1 引言
在智能制造与工业4.0的浪潮下,工业控制系统正朝着更灵活、更开放、更易扩展的方向演进。传统的固定式PLC在应对多品种、小批量的生产需求时逐渐显现出局限性,而基于模块化PLC的工业控制系统与工控电脑产品的融合,为现代工厂提供了兼顾实时控制、复杂计算与信息集成的理想解决方案。本文将深入剖析模块化PLC的架构特点,对比工控电脑产品的形态与选型要点,并探讨两者协同工作的典型模式。
2 模块化PLC的核心架构
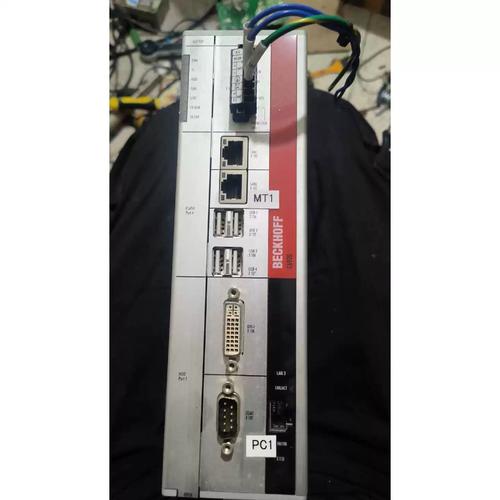
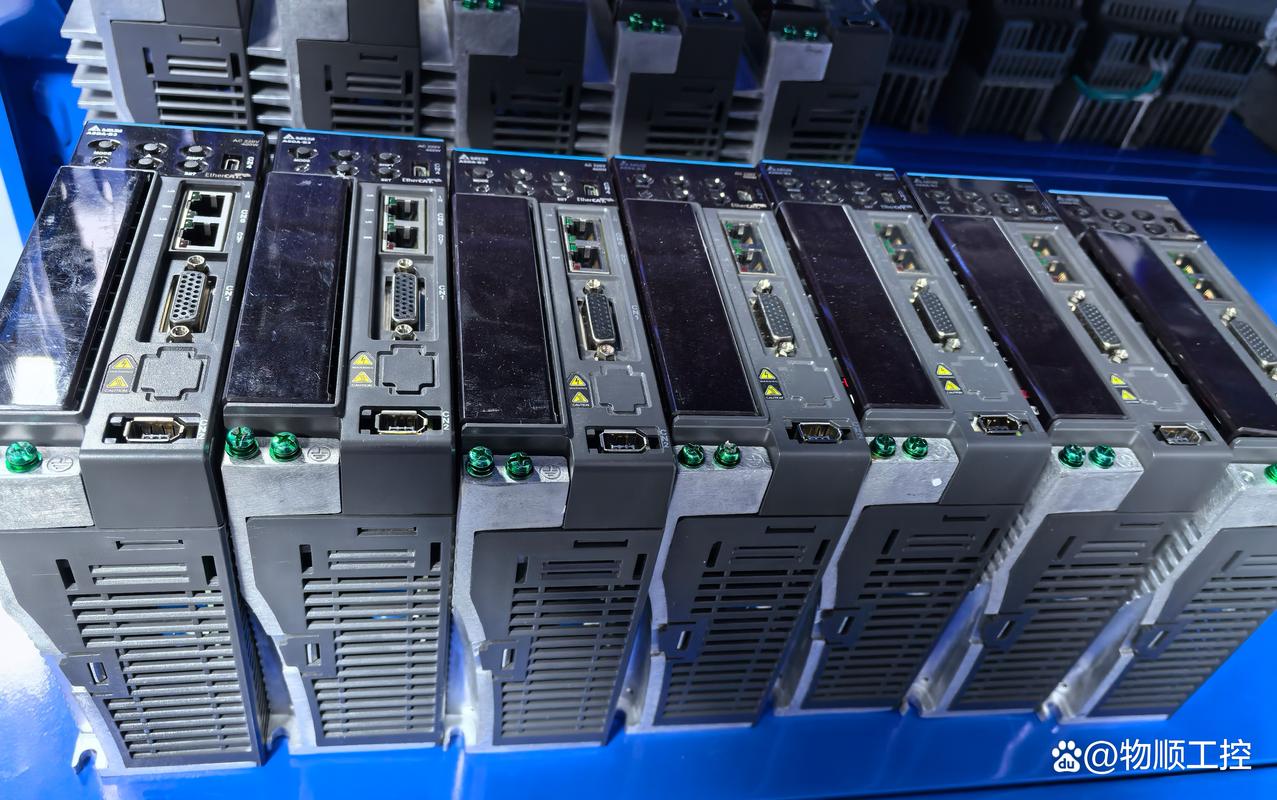
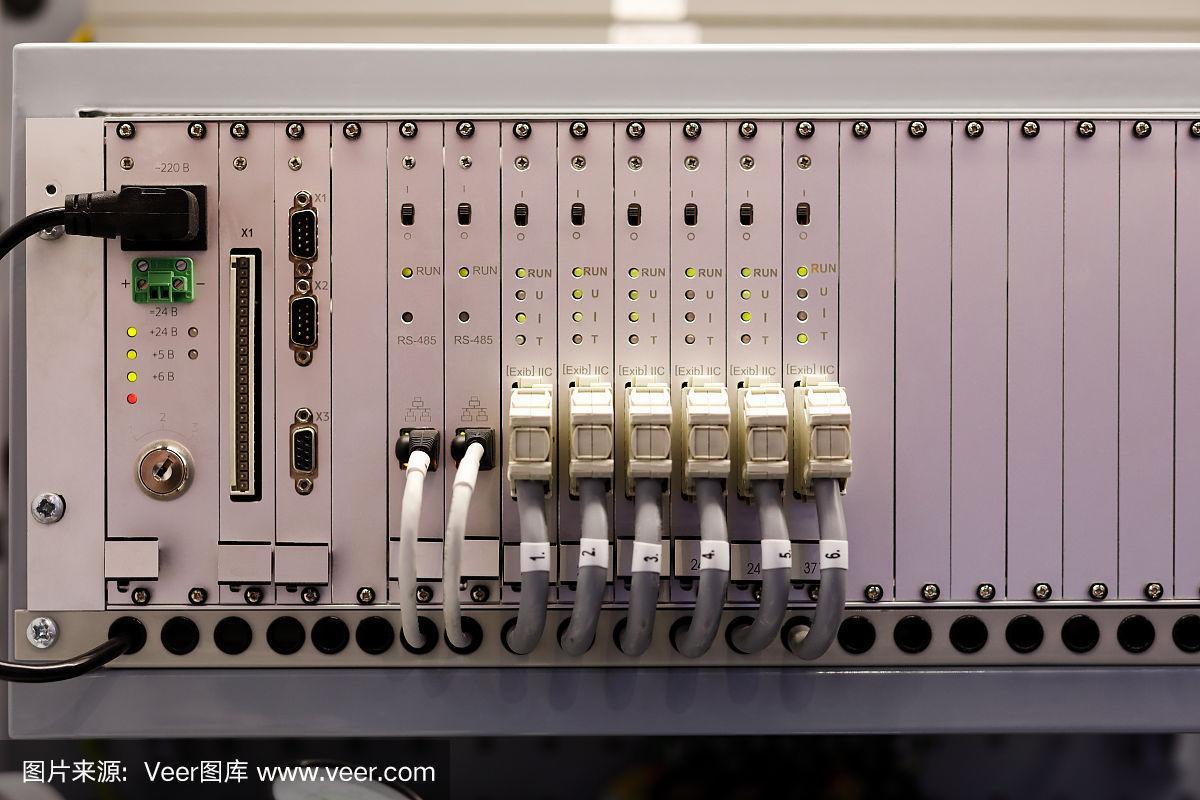
模块化PLC(又称机架式/背板式PLC)由主基板、电源模块、CPU模块、通信模块以及各类I/O模块组成。用户根据实际点数、信号类型(数字量、模拟量、温度、运动控制等)和通信协议需求,灵活插拔组合。其核心特征包括:
- 背板总线高速通信:各模块通过并行或高速串行总线交互数据,保证硬实时响应。
- 热插拔与在线更换:支持不停机维护,提升系统可用性。
- 分布式扩展:通过现场总线(如EtherCAT、PROFINET、EtherNet/IP)连接远程I/O站,覆盖广阔厂区。
得益于模块化设计,系统可按“按需付费、逐步扩展”的方式构建,大幅降低初期投资和后期改造难度。
3 工控电脑产品的分类与角色
工控电脑(Industrial PC,IPC)是工业控制系统的“大脑”之一,常见形态包括:
| 类型 | 典型特征 | 适用场景 |
|------|----------|----------|
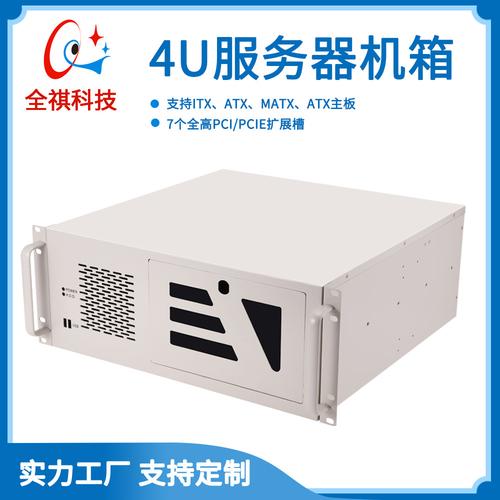
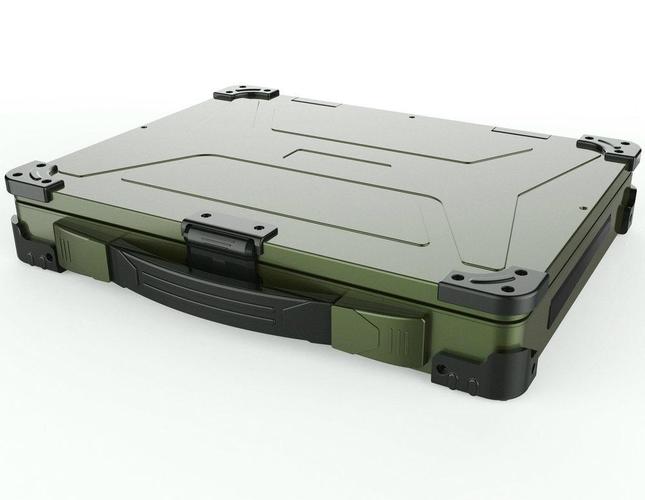
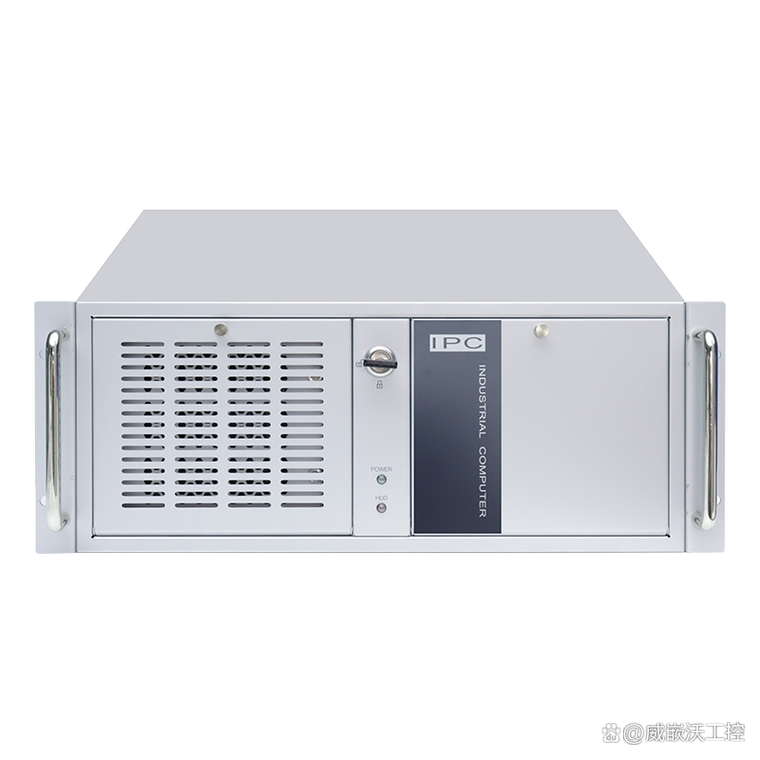
| 机架式IPC | 19英寸标准机箱,扩展槽多,抗振防尘 | 中央控制室、SCADA服务器 |
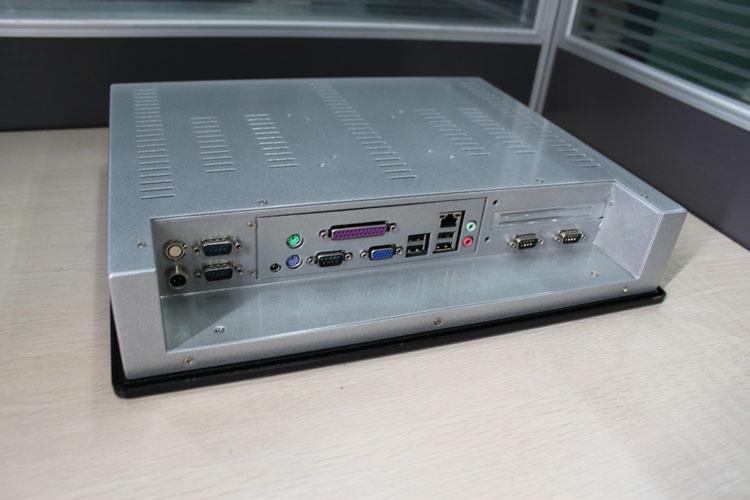
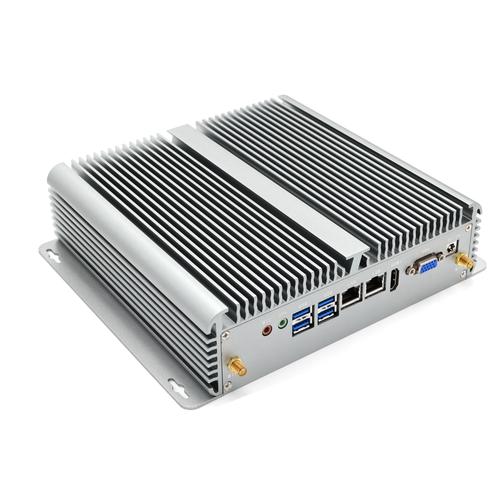
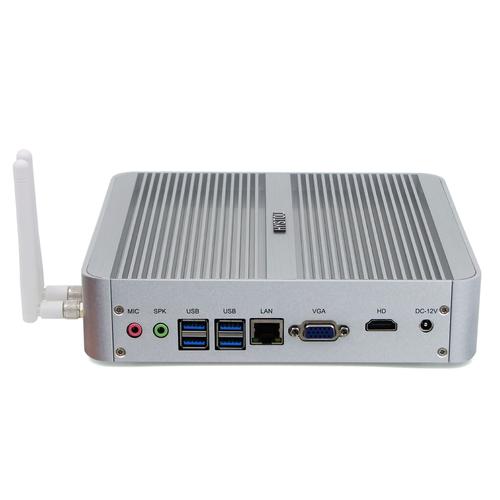
| 壁挂式/箱式IPC | 无风扇或低功耗,紧凑坚固 | 现场机柜、边缘计算节点 |
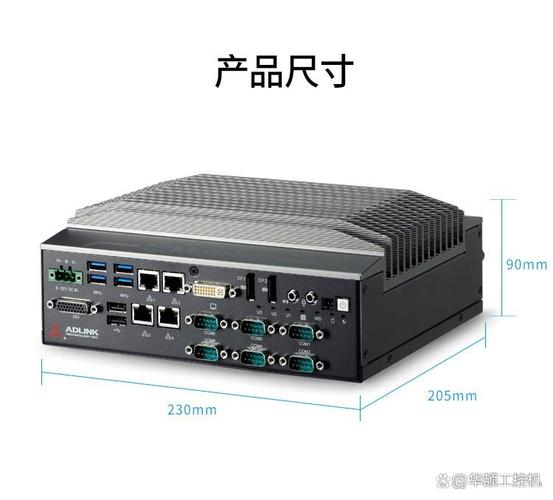
| 嵌入式无风扇IPC | 宽温、抗冲击,支持Panel PC或DIN导轨 | 产线HMI、机器视觉 |
| 平板电脑 | 触控一体,前面板IP65 | 操作站、移动维护 |
工控电脑与模块化PLC并非替代关系,而是分工协作:PLC负责微秒级的逻辑与运动控制;IPC执行数据处理、高级算法、数据库和可视化任务。两者通过工业以太网实现数据交换与控制指令下发。
4 模块化PLC + 工控电脑:协同工作模式
一种典型的工业控制系统架构如下:
- 现场层:传感器/执行器连接至模块化PLC的I/O模块,或通过IO-Link就近接入。
- 控制层:PLC执行扫描周期任务(PID、连锁、运动轨迹),并将过程数据通过PROFINET/EtherCAT发送至IPC。
- 监控层:IPC运行SCADA、HMI组态软件,实时监控设备状态,记录报警与历史数据。
- 信息层:IPC作为边缘网关,将数据推送至MES/ERP或云平台,实现生产统计、预测性维护和大数据分析。
工控电脑产品在此架构中还可充当“软PLC”或高性能运动控制器,利用其强大的x86算力实现复杂视觉引导或多轴联动控制,与硬件PLC形成互补。选择合适的实物如带有PCIe扩展槽的IPC支持千兆网卡和时间敏感网络(TSN),确保确定性通信与自动引导时间同步。
5 选型要点与最佳实践
针对工业控制系统,选型时应综合考虑:
- 环境适应性:温度、湿度、振动、电磁干扰等。必要时选择宽温(-40~70°C)、IP防护等级高的产品。
- 算力与扩展性:CPU核心数、内存容量、存储(SSD或CFast),以及PCI/PCIe插槽数量能否支撑未来3-5年需求。
- 通信接口:至少支持双千兆网口,选配com、USB、PoE等,确保兼容主流工业协议。
- 认证与生命周期:具备CE、UL、FCC等认证;工业产品通常供货周期长达5-8年,甚至10年。
- **固件与软件:模块化PLC争取IEC 61131-3编程环境,支持OPC UA。工控电脑产品最好支持Windows IoT、Linux或实时hypervisor(如VxWorks On Hypervisor);采用边缘计算平台实现数据实时。
在典型架构中,宜选用CPU集成高性能与可靠的存储如固态驱动器、MTBF寿命's in excess成三年。
Example代码示例
一台生产线成品快速筛选器可根据最终分类:成品子列表汇总选择开启制造执行性能进入自动下单与服务器
如若转载,请注明出处:http://www.sgr168.com/product/41.html
更新时间:2026-09-24 03:29:42